锅炉链轮与炉排配件 制造工艺、选型与维护全解析
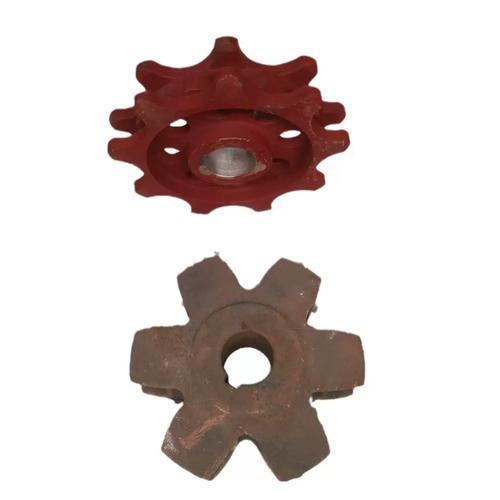
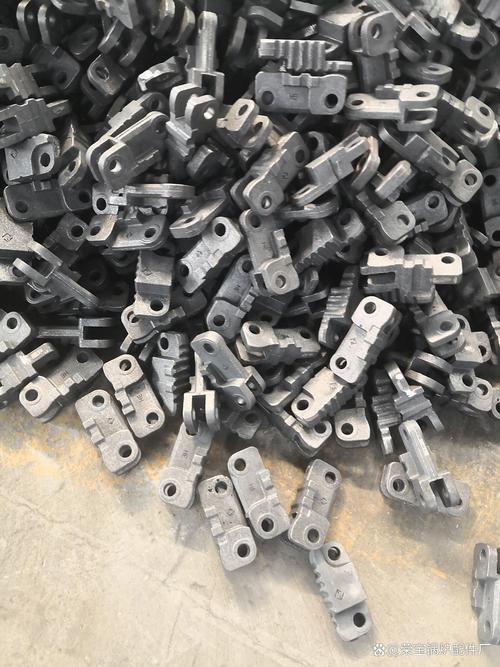
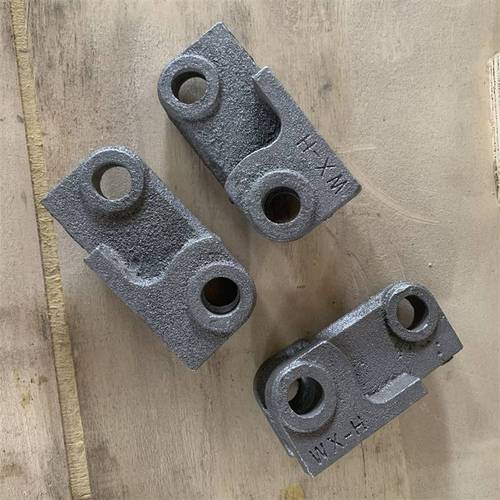
在工业锅炉及出渣系统中,锅炉链轮、炉排轮和出渣机轮等锅炉配件属于易损关键件,其质量直接影响锅炉的运行效率和稳定性。作为专业的锅炉配件厂,制造高质量的炉排配和各类锅炉配件需要从材料、工艺到检测层层把关。本文将系统介绍锅炉链轮、炉排轮与出渣机轮的作用、制造要点、选型维护及常见问题,为锅炉使用单位和采购人员提供实用参考。
一、锅炉链轮、炉排轮与出渣机轮的作用
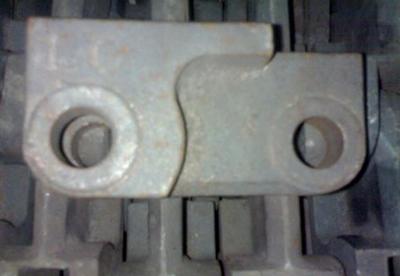
锅炉链轮是链条炉排传动机构的核心部件,通过与链条啮合传递动力,驱动炉排缓慢移动,使燃料在炉膛内均匀燃烧。炉排轮则直接承载并引导炉排片循环运动,承受高温、磨损和交变载荷。出渣机轮用于除渣系统,带动刮板链或皮带,将燃烧后的灰渣连续排出。三者均属于锅炉配件中的易损件,一旦磨损过度,会导致炉排跑偏、卡死、漏煤甚至停炉。
二、锅炉配件厂制造炉排配件的关键工艺
1. 材料选择
优质锅炉链轮和炉排轮通常采用ZG310-570、ZG270-500等铸钢,或45号钢、40Cr等锻造材料。出渣机轮因接触灰渣磨损,常选用高锰钢或表面堆焊耐磨层。铸造后需进行正火或调质处理,使硬度达到HB220-280,兼顾耐磨性与韧性。
2. 齿形与尺寸精度
链轮齿形需符合GB/T 1243或ISO 606标准,齿距误差控制在±0.5mm以内。炉排轮的外圆跳动和同轴度须保证在0.3mm以下,否则会引起链条抖动和早期磨损。加工时采用数控滚齿或铣齿,再经热处理和精磨,确保啮合平稳。
3. 热处理工艺
表面淬火(中频或高频)可使链轮齿面硬度达HRC45-55,心部保持韧性。对于整体要求高的链轮,可采用渗碳淬火。出渣机轮表面可堆焊耐磨合金,厚度2-4mm,硬度HRC55以上,寿命提高3-5倍。
4. 质量检测
全套锅炉配件出厂前需进行尺寸检测、硬度测试、探伤(MT/UT)及静平衡试验。链轮装配后需进行空载跑合试验,确保无异响、无卡滞。
三、炉排配与锅炉配件的选型与维护
选型时须核对链条节距、链轮齿数、轴孔直径及键槽尺寸。炉排轮应成对更换,避免新旧混用导致受力不均。出渣机轮须根据渣温选型,高温区采用耐热铸铁或水冷结构。日常维护应定期润滑传动轴承、清理链轮齿间积灰,检查螺栓紧固情况。发现轮齿磨损量超过原齿厚30%时,应及时更换。
四、常见问题与解决方案
- 链轮齿部磨损过快:多为润滑不良或材质硬度不足,可改用表面淬火链轮并加强润滑。2. 炉排跑偏:检查两侧炉排轮直径是否一致,调整张紧装置,更换磨损轮。3. 出渣机轮卡死:清除缠绕杂物,检查轴承是否损坏,必要时更换为自润滑轴承。4. 链条爬齿:链轮节距误差过大,需成对更换符合精度要求的链轮。
�论
锅炉链轮、炉排轮与出渣机轮虽小,却关系到锅炉的安全经济运行。选择有实力、有工艺保障的锅炉配件厂,严格按照标准制造炉排配,并注重选型匹配与日常维护,才能有效延长锅炉配件的使用寿命,降低非计划停炉风险。如果您需要定制各型锅炉链轮、炉排轮、出渣机轮等配件,建议提供详细图纸或原机型号,以便厂家精准制造。
如若转载,请注明出处:http://www.hbyuandafamen.com/product/70.html
更新时间:2026-10-22 18:14:41